受注生産とは、顧客から注文を受けてから製品を作り始める生産方式です。特注品や少量多品種品では、顧客ごとの仕様に対応しながら完成品の売れ残りを抑えやすい一方、設計・調達・製造に必要な期間を含めた納期管理が欠かせません。
商品ページで「受注生産」と表示されている場合、購入者は注文後に製造が始まる商品だと考え、出荷予定日や納品予定日、キャンセル条件を販売条件で確認します。事業者は、製品の標準化度、需要の安定性、顧客が求める納期から、受注生産・見込生産・両方式の併用を判断します。
受注生産とは:注文を受けてから作る生産方式
受注生産とは、顧客から注文を受けてから製品の生産を始める方式です。受注前に完成品を作り置きするのではなく、注文内容を起点に設計、部品・原材料の手配、加工や組立などを進めます。顧客ごとに仕様が異なる製品だけでなく、標準仕様の製品を注文数量に応じて作る場合も受注生産に含まれます。
そのため、受注生産は必ず完全なオーダーメイドという意味ではありません。標準品であっても、注文を受けてから製造する運用であれば受注生産です。反対に、カスタマイズ品でも、需要予測に基づいて先に完成品を作っていれば、方式としては見込生産に当たります。
受注生産では、注文を受けた時点から納品までに、製造だけでなく調達や検査、出荷などの時間も必要です。受注後にどこまでの工程を始めるのかによって納期は変わるため、「受注生産」という言葉だけで具体的な納品日を判断することはできません。
受注生産と受注販売の違い
受注生産と受注販売は、注文後に何を始めるかが異なります。受注生産は製造業で使われることが多く、注文を受けてから製品を作る方式を指します。一方、受注販売は、注文後に在庫を確保して販売・出荷したり、在庫がなければ取り寄せたりする販売形態を指すことがあります。注文を受けてからメーカーへ製造を依頼するケースもありますが、受注販売そのものが製造開始を意味するわけではありません。
したがって、商品ページに「受注販売」と書かれていても、注文後に自社で製造するとは限りません。在庫の有無、取り寄せの要否、製造の有無、出荷予定日は販売者の条件を確認する必要があります。購入者が「受注生産」と表示された商品を注文する場合も、注文後に製造が始まることを前提に、納期とキャンセル・返品条件を確認しておくと安心です。
見込生産との違いと、方式を選ぶ判断軸
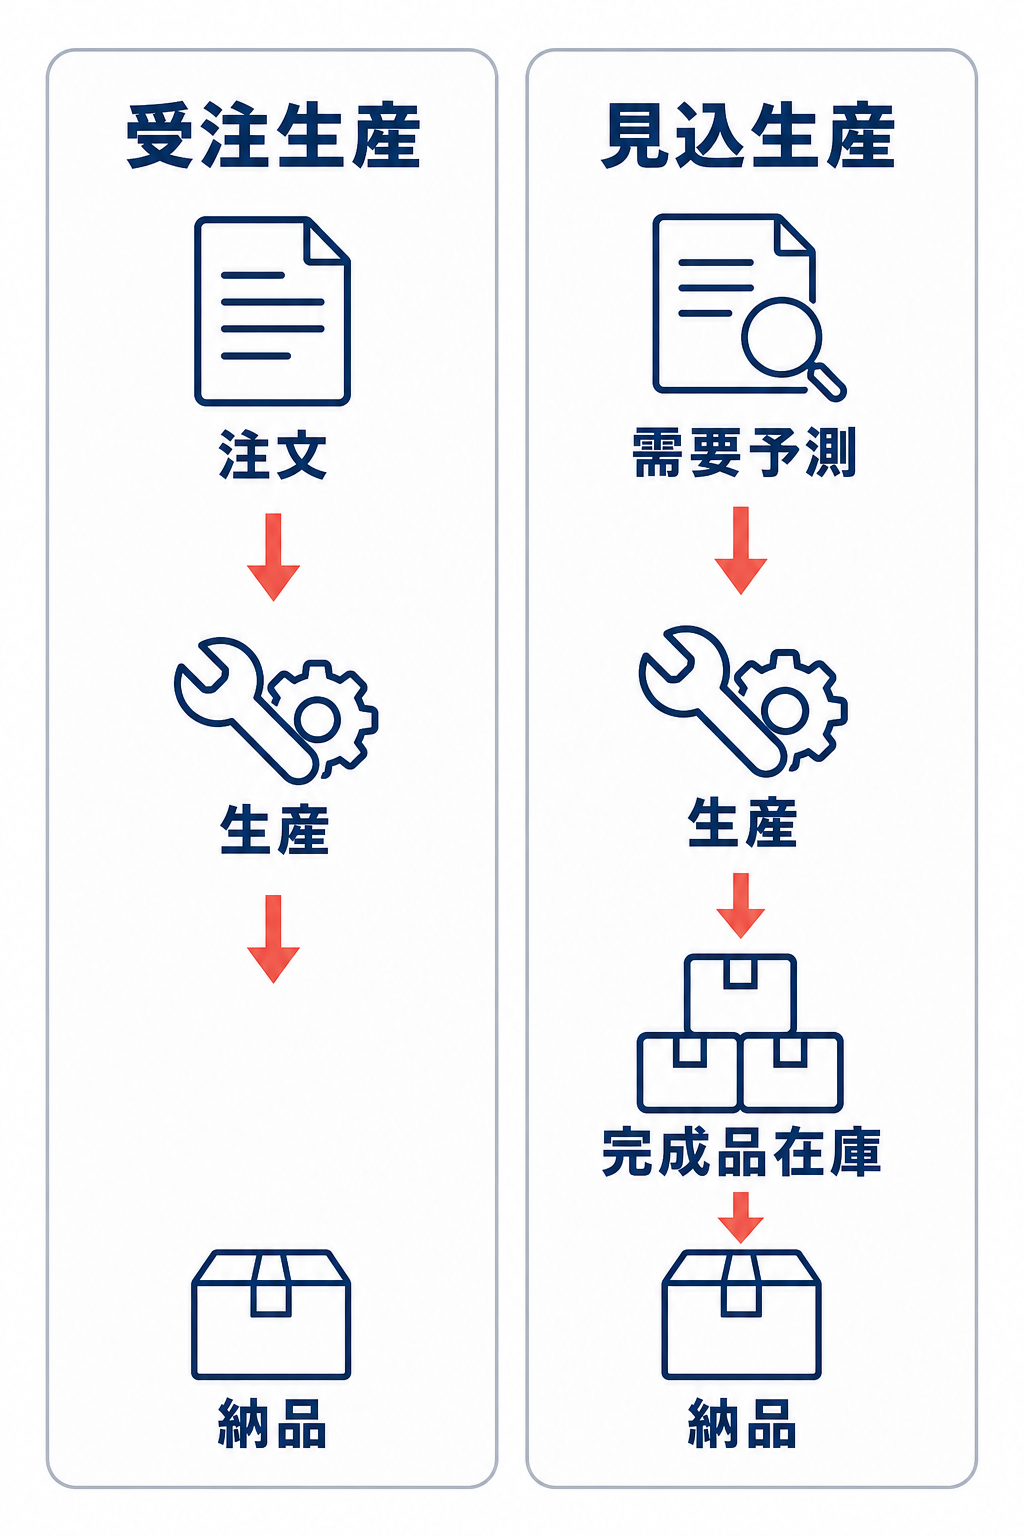
受注生産と見込生産は、どちらが優れているかではなく、製品特性と顧客要求に応じて使い分ける生産方式です。受注生産は完成品の在庫リスクを抑えやすく、仕様対応に向きます。一方、見込生産は先に完成品を用意できるため、短納期や一定量の安定供給に対応しやすい方式です。
判断するときは、生産開始の起点だけでなく、完成品在庫、納期、仕様変更への対応、需要の変動、受注後に必要な管理負担まで確認します。製品全体を一つの方式に固定せず、部品や工程の単位で使い分ける方法もあります。
受注生産と見込生産を比較する
受注生産と見込生産の主な違いは、次のとおりです。比較すると、受注生産は在庫リスクと仕様対応に強く、見込生産は納期対応と標準化された大量生産に強いことが分かります。
| 比較項目 | 受注生産 | 見込生産 |
|---|---|---|
| 生産開始の起点 | 顧客の注文 | 需要予測や販売計画 |
| 製品仕様 | 顧客ごとに変更しやすい | 標準仕様を繰り返し生産 |
| 完成品在庫 | 抑えやすい | 先行して保有する |
| 納期対応 | 設計・調達・製造の期間が必要 | 在庫があれば短納期に対応しやすい |
| 需要予測が外れた場合 | 完成品の作りすぎを抑えやすい | 余剰在庫や欠品につながることがある |
| 原価・進捗の管理 | 受注や製造番号ごとに把握しやすい | 製品・生産計画単位で管理しやすい |
受注生産では、受注後に設計や部品調達まで行う範囲が広いほど、納品までの期間も長くなりやすくなります。特注品では、製造時間だけでなく部品・材料の手配や顧客仕様の確認も顧客リードタイムに含まれます。
標準化度・需要の安定性・納期要求で判断する
方式を選ぶときは、まず製品の標準化度を確認します。仕様が固定され、同じ構成で繰り返し作れる製品は、見込生産で在庫を用意することで短納期に対応しやすくなります。顧客ごとに設計変更や構成変更が発生する製品は、完成品を事前に作りにくいため、受注生産を検討しやすい製品です。
次に、受注・出荷実績から需要の安定性を見ます。需要が安定していれば、見込生産でも必要量を予測しやすく、在庫リスクを抑えやすくなります。需要の変動が大きい製品では、予測が外れたときに余剰在庫と欠品のどちらも起こり得るため、受注生産や工程別の併用を検討します。
納期要求も重要です。受注後に設計、調達、製造、検査、配送を行う場合、これらを合計した期間が納品までの基礎になります。顧客が求める納期と、実際に必要な工程期間を照合し、受注生産で対応できるかを判断します。無理に短い納期を約束するのではなく、仕様確定の時期、部品の調達状況、生産能力、検査・出荷の余裕を含めて決めることが重要です。
見込生産と受注生産を工程ごとに併用する
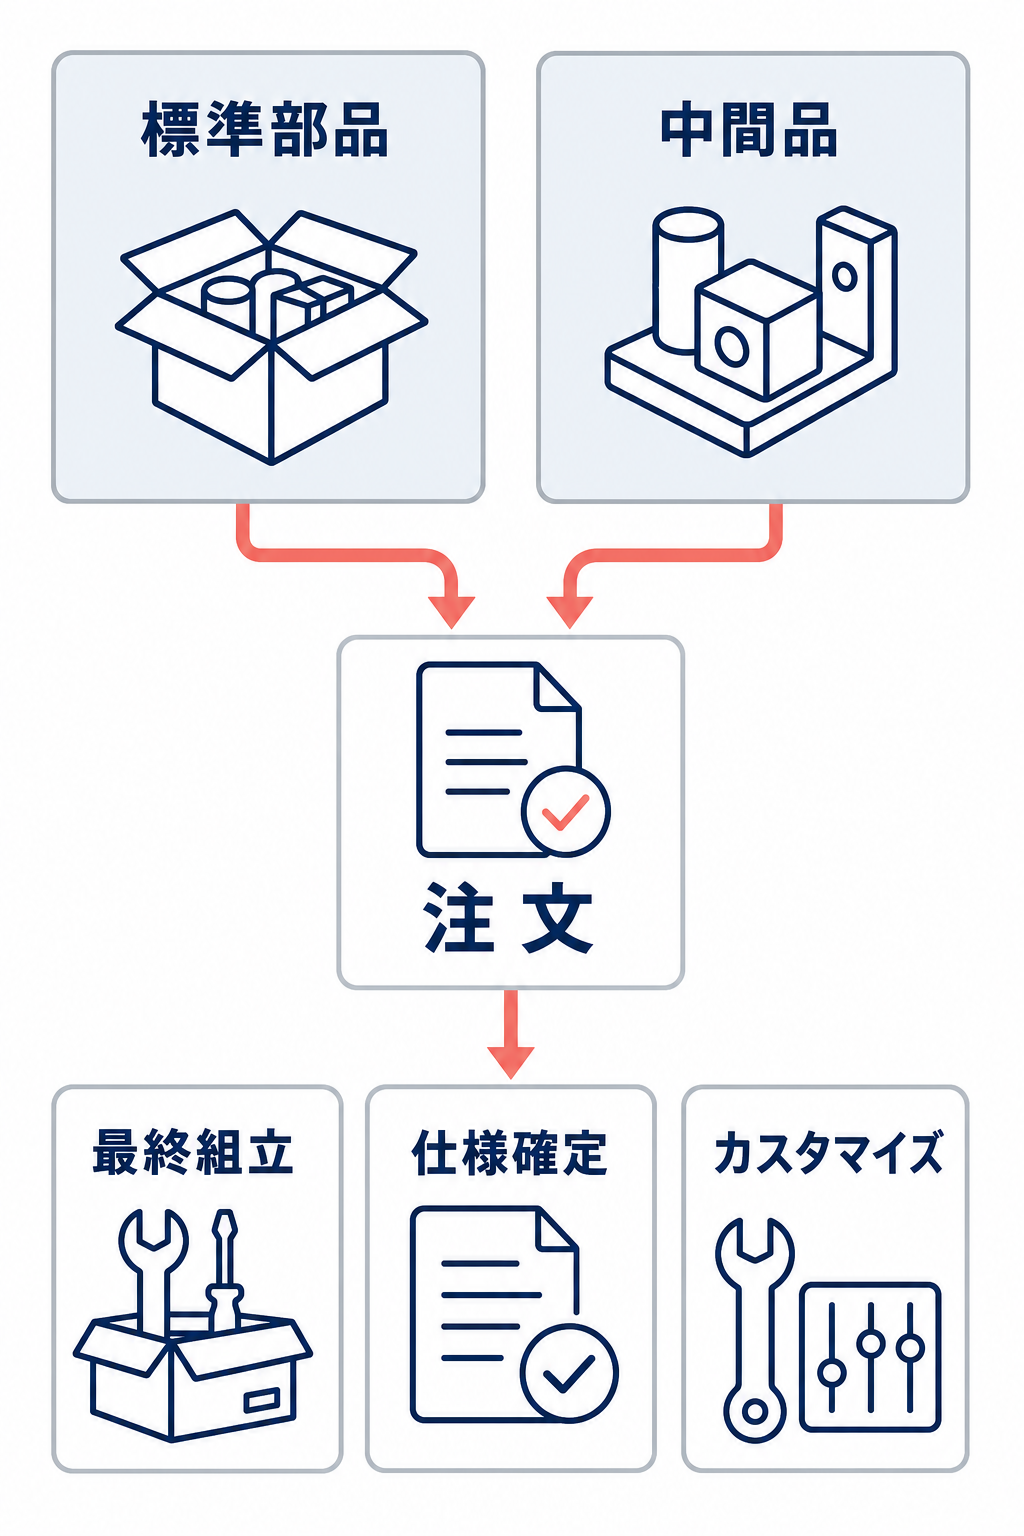
受注生産と見込生産は、製品や工程ごとに併用できます。たとえば、複数の製品で共通して使う標準部品や中間品をあらかじめ生産し、顧客ごとに異なる最終組立や仕様確定を注文後に行う方法です。これは、受注生産の仕様対応と、見込生産の短納期対応を組み合わせる考え方です。
どこまでを見込みで準備するかは、共通化できる範囲、在庫にした場合の余剰リスク、部品の調達期間、顧客が求める納期で決めます。共通部品を持ちすぎれば在庫負担が増え、受注後の工程を残しすぎれば納期が長くなります。製品単位で二択にするのではなく、在庫化しても他の注文に転用できる部品や中間品から先行して準備するのが判断の出発点です。
受注生産の利点・課題と向く製品
受注生産の主な利点は、注文に応じて作ることで完成品の作りすぎを抑えやすく、顧客の仕様に対応しやすいことです。一方で、受注後の設計・調達・工程調整が必要になり、納期や生産能力の管理は複雑になります。
受注生産は、在庫を減らせるから常に効率的とは限りません。完成品の保管負担を抑えられても、部品・原材料や仕掛品をどう持つか、受注が集中したときにどこまで作れるかを管理する必要があります。利点と課題を合わせて、自社の製品と受注条件に適しているかを判断します。
受注生産で得られる利点
受注生産では、注文前に完成品を作り置きしないため、需要予測が外れた場合の売れ残りや廃棄のリスクを抑えやすくなります。保管スペースや完成品の在庫管理にかかる負担も小さくできる可能性があります。
また、顧客の用途や設置場所に合わせた仕様変更、構成部品の変更、加工内容の調整にも対応しやすい方式です。特注機械や産業装置のように、顧客ごとの要件そのものが製品価値になる場合は、受注後に製品を組み立てることが販売上の強みになります。
ただし、受注生産では注文が入らなければ製造を始めないため、在庫の削減と引き換えに納品までの時間が長くなりやすい点に注意が必要です。顧客が許容できる納期と、個別対応によって生まれる価値が見合うかを確認します。
完成品在庫が減っても、調達と生産能力の管理は残る
完成品在庫を減らしても、在庫管理がなくなるわけではありません。受注後に必要な部品・原材料を手配する場合は、発注から入荷までの期間と数量を管理する必要があります。複数の製品に使える共通部品をあらかじめ持つ場合は、その在庫がどの受注に使えるかも確認します。
製造途中の仕掛品も管理対象です。部品がそろっているか、どの工程まで進んでいるか、次の工程へいつ渡せるかが分からなければ、受注単位の納期を見通せません。
受注が短期間に集中すると、人員、設備、原材料が不足し、工程の待ち時間や調達遅れが発生することがあります。一つの工程の遅れが組立、検査、出荷へ波及するため、受注可能な数量と進行中の案件を踏まえて約束納期を決めることが重要です。
受注生産に向く製品・向きにくい条件
受注生産に向きやすいのは、特注機械、産業装置、試作品、部品加工など、少量多品種で顧客ごとの仕様変更が多い製品です。高額品や高付加価値品では、注文に応じて仕様を調整できることが製品価値につながる場合もあります。
反対に、仕様が標準化され、需要が安定し、注文後すぐに納品することが強く求められる製品は、見込生産を検討しやすい条件です。見込生産で完成品を用意しておけば、受注後の製造を待たずに出荷できるためです。ただし、需要変動が大きい製品で先行生産を増やすと、余剰在庫のリスクが高まります。
判断に迷う場合は、製品ごとに次の三点を照合します。仕様を事前に固定できるか、需要を予測しやすいか、顧客が製造期間を待てるか、という点です。三つの条件がそろわない製品では、標準部品だけを見込みで準備する併用方式が現実的な場合があります。
受注後の進め方と管理の要点
受注生産を安定して運用するには、注文を受けた後の仕様、調達、製造、検査、出荷を一つの案件としてつなげて管理します。特に個別仕様の製品では、営業が確認した条件が設計や購買、製造現場へ正しく伝わることが納期と採算を左右します。
基本は、受注時に製造可能な仕様と納期を確認し、受注後に設計・調達・製造計画を確定させる流れです。既存仕様を繰り返す案件では工程を簡略化できますが、顧客ごとに設計する案件では仕様確定や部品表の作成などが加わります。
受注から納品までの基本的な流れ
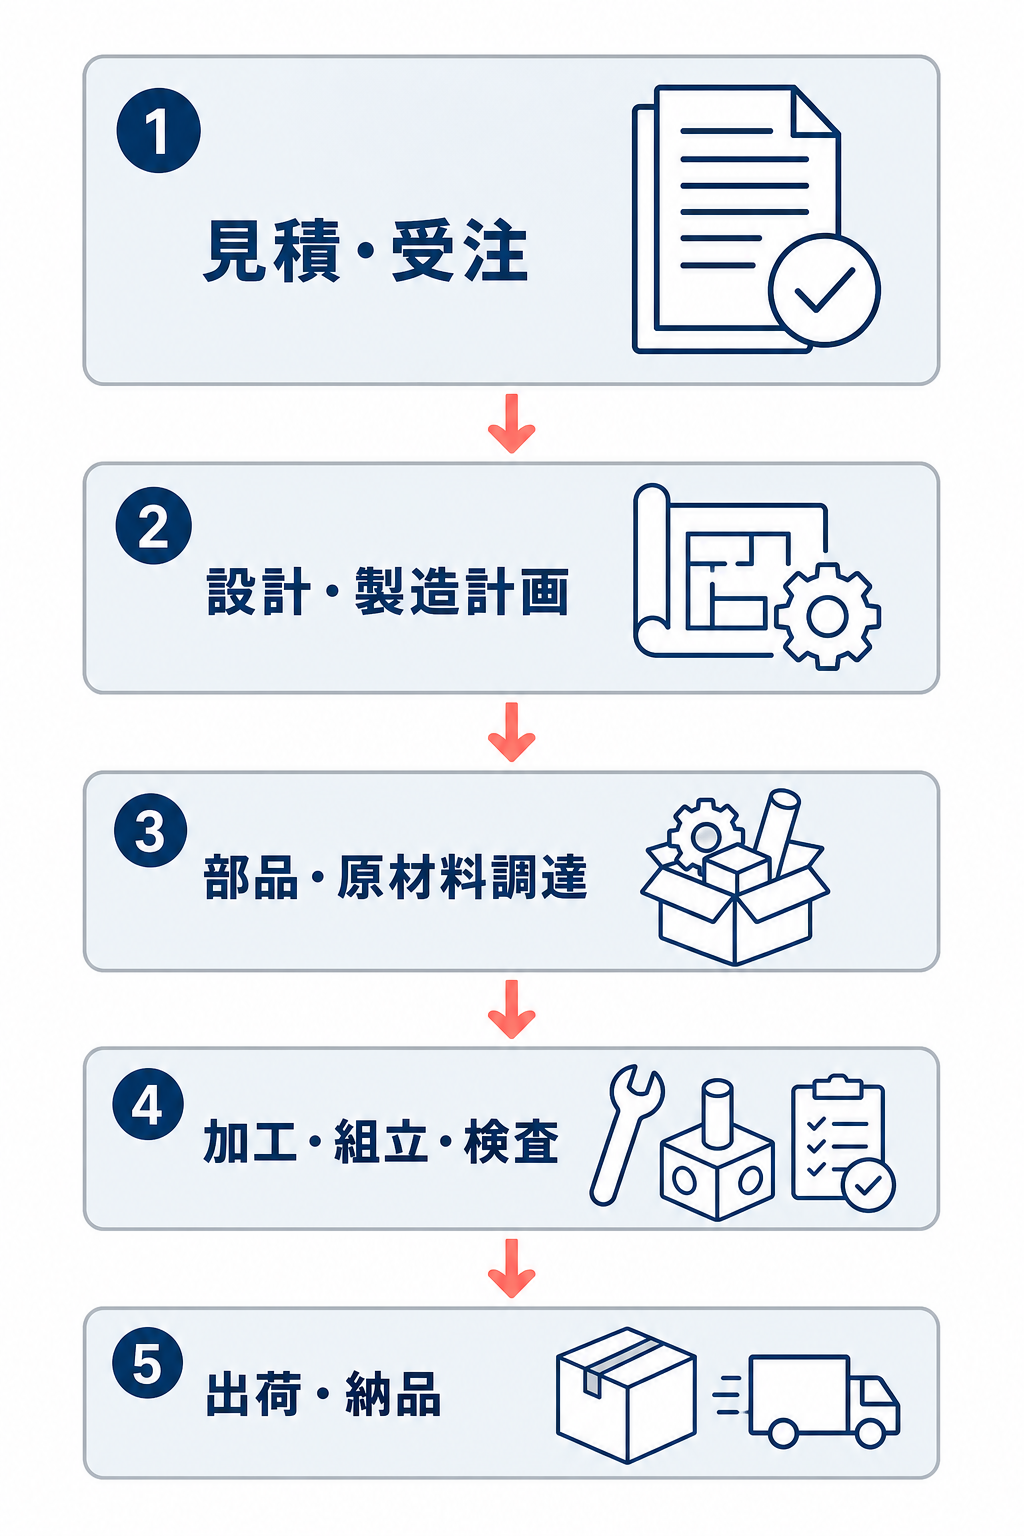
受注から納品までは、一般に次のように進みます。
- 見積・受注条件の確認:製品仕様、数量、希望納期、品質条件、納品先などを確認し、製造可能かを判断します。
- 仕様確定・設計:顧客の要求を図面や仕様書、部品構成に反映します。設計変更が残ったままだと、調達や製造計画を確定しにくくなります。
- 製造計画の作成:必要な工程、設備、人員、予定日を決めます。受注が集中している場合は、既存案件との順序や設備負荷も考慮します。
- 部品・原材料の調達:仕様に合う部品や材料を手配し、納入予定と不足品を確認します。
- 加工・組立・検査:計画に沿って製造し、必要な検査や修正を行います。
- 出荷・納品:梱包、配送手配、納品書類の準備を行い、顧客へ届けます。出荷後は売上や請求の処理へ続きます。
受注時点で仕様、数量、納期、製造可能な条件を曖昧にしないことが重要です。受注後に条件が変わる場合は、設計、調達、工程、納期、原価への影響を確認してから変更を反映します。
個別受注生産と繰返受注生産
個別受注生産は、顧客ごとに仕様や構成が異なる製品を、注文ごとに設計・調整して作る方式です。特注機械や産業装置、一点ごとに加工条件が異なる部品などが該当します。案件ごとに設計、部品手配、工程の組み立てが変わるため、仕様確定と部門間の情報共有が特に重要です。
繰返受注生産は、顧客から継続的に同じ仕様の注文を受け、その注文を起点に生産する方式です。製品仕様が安定しているため、過去の注文周期や数量をもとに、部品や設備を準備しやすくなります。個別受注生産ほど設計変更は多くありませんが、注文の周期や数量に合わせた生産計画が必要です。
つまり、両者の違いは「注文後に作るかどうか」ではなく、注文ごとに仕様や工程がどれだけ変わるかにもあります。同じ受注生産でも、個別受注生産は設計・工程調整の負担が大きく、繰返受注生産は反復性を生かした計画と調達が行いやすいという違いがあります。
仕様・進捗・原価を受注単位でつなぐ
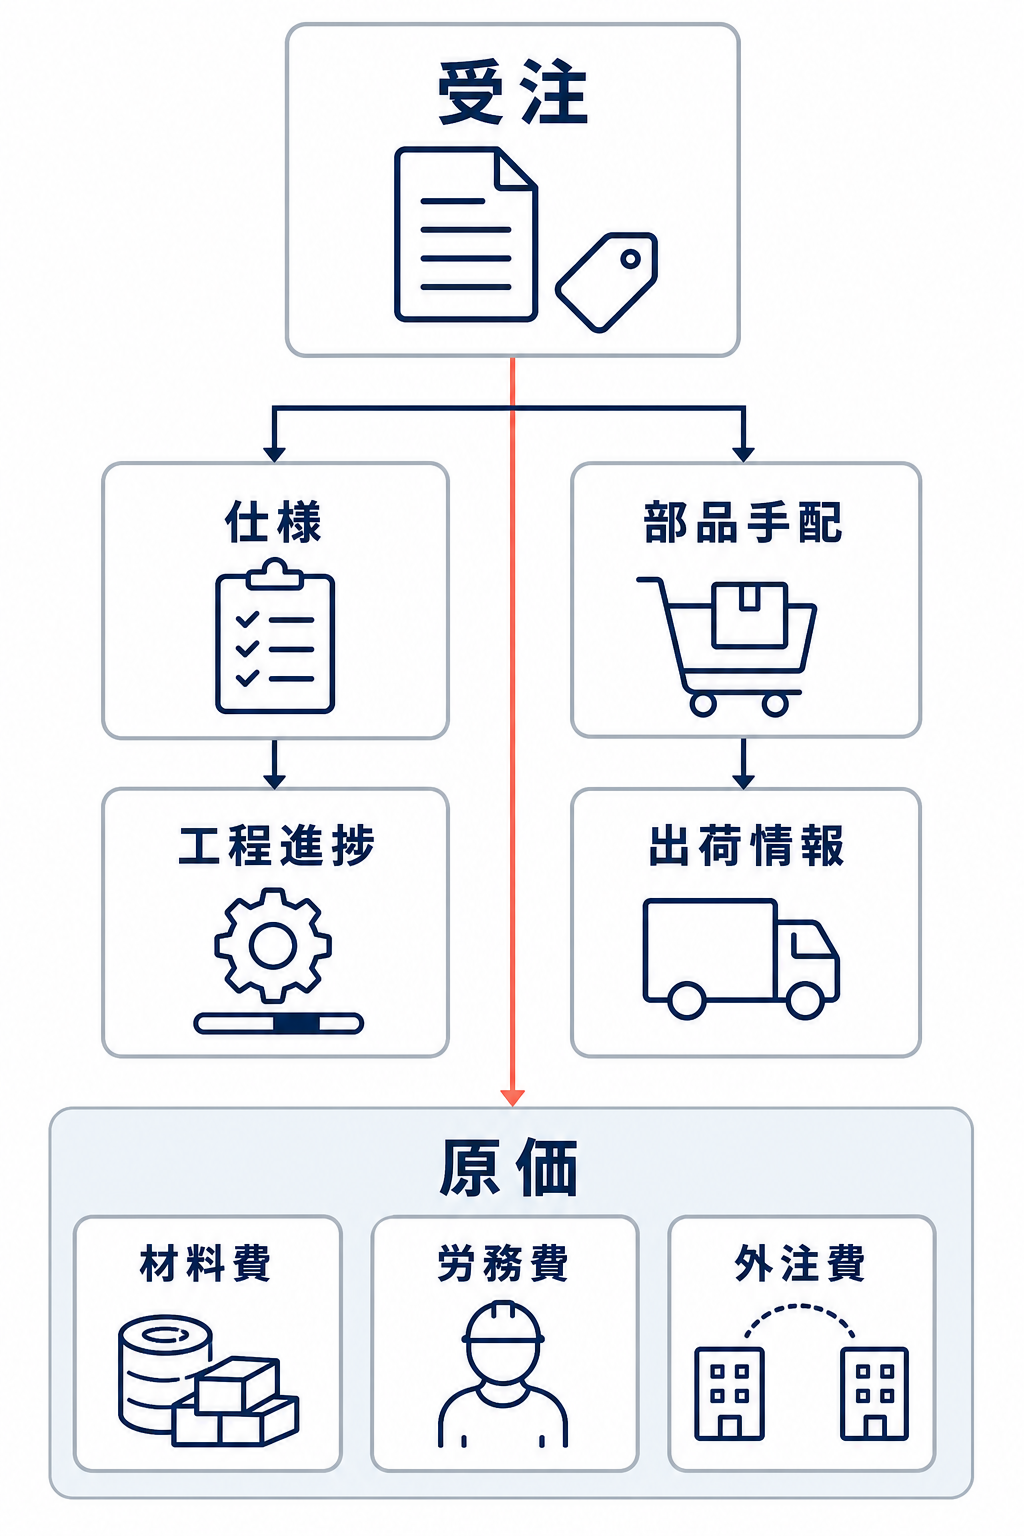
受注生産では、受注ごとに識別番号や製造番号を付け、その番号に仕様、部品手配、工程進捗、検査、出荷を結び付けて管理します。こうすると、ある注文について「仕様は確定しているか」「必要な部品はそろっているか」「どの工程で止まっているか」「出荷できる状態か」を追跡しやすくなります。
特に早く把握したいのは、仕様確定の遅れ、部品の未手配・納入遅れ、設備や工程の停滞です。これらは後工程の開始を遅らせ、約束納期に影響します。受注単位で進捗を見れば、遅れが発生した案件と、その影響を受ける工程を切り分けられます。
採算を見るときは、受注ごとに材料費、労務費、外注費などを集計し、見積時の原価と実際にかかった原価を比較します。差が生じた理由を確認すれば、仕様変更や作業時間の見込み違いを次回の見積に反映しやすくなります。受注生産では、納期管理だけでなく、案件ごとの原価と進捗を同じ単位で追うことが、採算を守るためにも重要です。
まとめ
受注生産とは、顧客から注文を受けてから製品を作り始める方式です。特注品や少量多品種品では仕様対応と完成品在庫の抑制に役立ちますが、受注後の設計・調達・製造に必要な期間を含めた納期管理が欠かせません。
仕様が標準化され、需要が安定し、短納期が重視される製品は見込生産が適しやすい一方、仕様変更が多く需要を予測しにくい製品は受注生産を検討しやすくなります。完成品を受注後に作る場合でも、部品・原材料・仕掛品と生産能力の管理は残ります。
自社に合う方式を決めるときは、製品の標準化度、需要の変動、顧客の納期要求を照合し、必要に応じて標準部品や中間品を見込みで準備する併用方式も選択肢にします。